Erste Schicht beim FDM-Druck: Haftung systematisch verbessern
Wenn die erste Schicht nicht zuverlässig hält, helfen systematische Prüfungen von Druckplatte, Düsenabstand, Temperatur und Druckgeschwindigkeit.
Aktualisiert: 19.10.2026
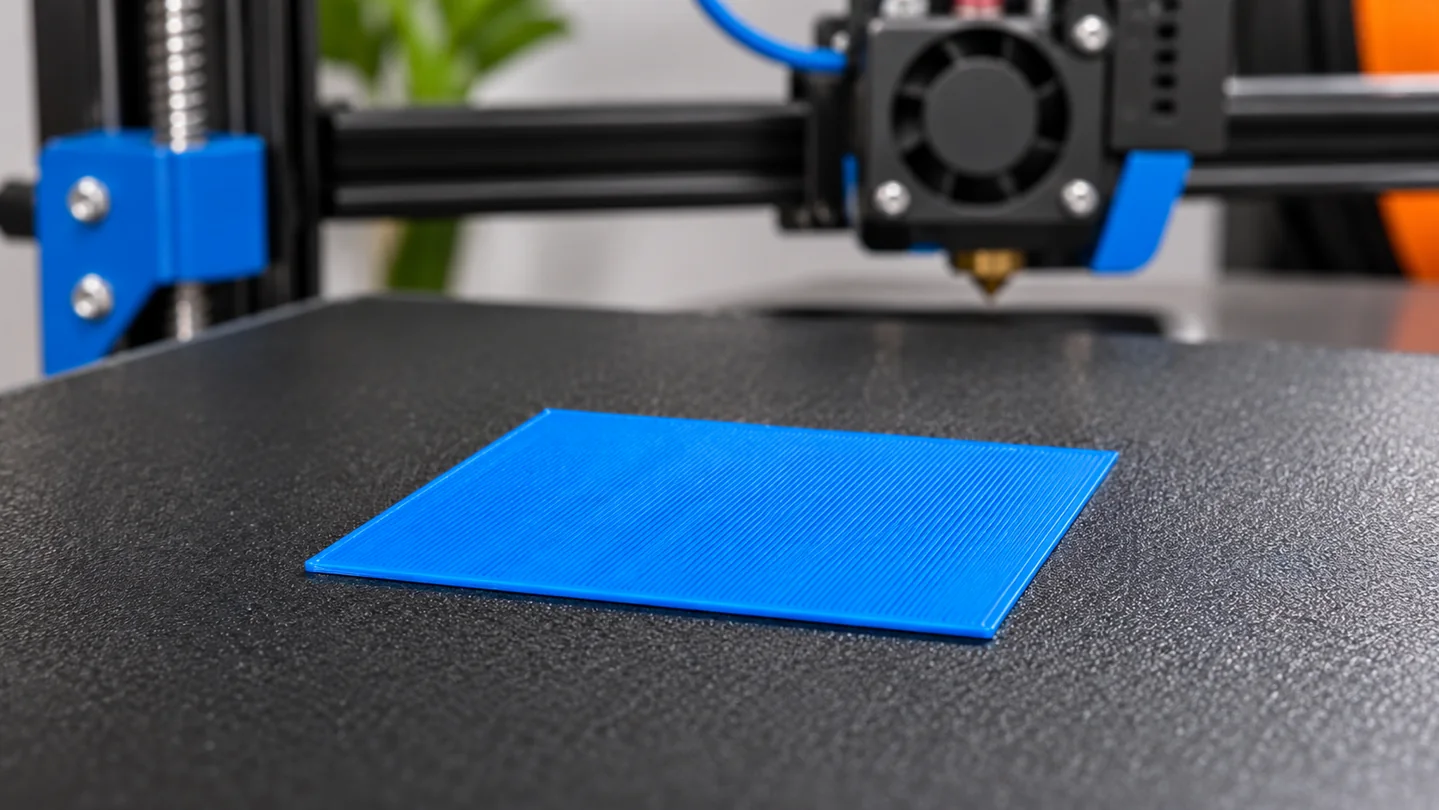
Bild: KI-generierte Illustration, kein dokumentierter Praxistest.
Eine zuverlässige erste Schicht bildet die Grundlage für einen gelungenen FDM-Druck. Wenn sich Ecken lösen oder einzelne Linien nicht haften, lohnt sich eine systematische Fehlersuche. Verändere möglichst immer nur eine Einstellung gleichzeitig.
1. Druckplatte kontrollieren
Prüfe zuerst, ob die Druckoberfläche sauber, eben und für das verwendete Material geeignet ist. Fingerabdrücke, Staub und Filamentreste können die Haftung deutlich verschlechtern. Reinige die Platte ausschließlich nach den Vorgaben des Herstellers. Nicht jedes Reinigungsmittel eignet sich für jede Beschichtung.
2. Düsenabstand und Kalibrierung prüfen
Bei einem zu großen Abstand zur Druckplatte liegt die erste Bahn nur locker auf. Bei einem zu kleinen Abstand kann Material kaum austreten und die Düse die Oberfläche beschädigen. Nutze die Kalibrier- und Nivellierfunktionen deines Druckers. Ein kurzer Testdruck mit einer einzigen großen ersten Schicht macht ungleichmäßige Bereiche sichtbar.
3. Temperatur zum Filament passend wählen
Die passende Düsen- und Betttemperatur hängt vom Material, der Druckoberfläche und dem jeweiligen Filament ab. Orientiere dich zuerst an den Herstellerangaben. PLA, PETG und andere Kunststoffe benötigen unterschiedliche Einstellungen; ein pauschaler Temperaturwert ist daher wenig hilfreich.
4. Erste Schicht langsamer drucken
Eine reduzierte Geschwindigkeit kann der ersten Schicht mehr Zeit zum Anhaften geben. Kontrolliere außerdem den Materialfluss und die Breite der abgelegten Bahnen. Zu wenig Material erzeugt Lücken, zu viel Material kann aufschieben oder an der Düse hängen bleiben.
5. Ursachen Schritt für Schritt eingrenzen
- Linien haften nur stellenweise: Kalibrierung und Oberflächenzustand prüfen.
- Ecken lösen sich später: Temperatur, Kühlung und Bauteilgeometrie berücksichtigen.
- Material wird verschmiert: Abstand zur Platte und Materialfluss kontrollieren.
- Probleme treten nur mit einer Rolle auf: Filamentzustand, Materialprofil und Lagerung vergleichen.
Merksatz
Beginne mit der sauberen Druckplatte, überprüfe anschließend Abstand und Kalibrierung, dann Temperatur und Geschwindigkeit. Notiere dir funktionierende Einstellungen, damit du sie später wiederverwenden kannst.
Hinweis: Arbeiten an einer heißen Düse oder Druckplatte bergen Verbrennungsgefahr. Vor Reinigung oder manuellen Eingriffen die Sicherheitsangaben des Druckerherstellers beachten.