PLA, PETG oder TPU – welches Filament passt zu deinem 3D-Druck?
PLA für einfache Drucke, PETG für zähere Funktionsteile oder TPU für flexible Anwendungen? Der praxisnahe Vergleich mit Bildern, Druckwerten und Herstellerquellen.
Aktualisiert: 13.11.2026
Bild: KI-generierte Illustration, kein dokumentierter Praxistest.
Kurzantwort: Welches Filament soll ich nehmen?
PLA ist eine gute Wahl für Einsteiger, Dekoration und schnelle Prototypen. PETG eignet sich häufig besser für zähe, funktionale Bauteile mit moderater Wärmebelastung. TPU kommt ins Spiel, wenn ein Teil bewusst flexibel oder stoßdämpfend sein soll. Ein universell bestes Filament gibt es nicht – der Einsatzzweck entscheidet.
Wichtig: Die folgenden Werte sind Orientierungsbereiche beziehungsweise Beispiele aus Herstellerunterlagen. Das konkrete Materialprofil, der Drucker, die Druckplatte und die Filamentvariante haben Vorrang. Ein schönes Druckbild ist kein Nachweis für die Eignung eines sicherheitsrelevanten Bauteils.
1. PLA: unkompliziert und detailreich
PLA (Polylactid) gehört zu den zugänglichen FDM-Materialien. Es wird gerne für Figuren, Anschauungsmodelle, Prototypen und dekorative Gegenstände eingesetzt. Die Drucktemperaturen sind vergleichsweise moderat, die Oberflächen können sehr sauber ausfallen, und viele Drucker besitzen bereits gut abgestimmte PLA-Profile.
Wann PLA sinnvoll ist: bei wenig thermischer Belastung, für schnelle Konzeptmodelle, Testpassungen und Objekte für Innenräume. Für Bauteile in einem heißen Auto oder direkt neben Wärmequellen ist gewöhnliches PLA meist keine gute Wahl.
Als Orientierung nennt der Prusa-Materialratgeber für PLA 185–235 °C an der Düse und 50–60 °C am Heizbett. Das eSUN-Datenblatt zu PLA+ nennt für genau diese Rezeptur eine Wärmeformbeständigkeit von 53 °C unter der dort angegebenen Prüfbedingung. Das ist kein universeller Grenzwert für jedes PLA.
2. PETG: zäh und für viele Funktionsteile geeignet
PETG ist oft ein guter nächster Schritt, wenn einfache PLA-Bauteile nicht ausreichen. Typische Anwendungen sind Werkstatthalterungen, Abdeckungen, Gehäuse und Bauteile, die etwas mehr Zähigkeit benötigen.
Im Vergleich zu PLA kann PETG bei passenden Einstellungen zäher sein und höhere Temperaturen tolerieren. Dafür können Fäden zwischen den Druckbereichen (Stringing) auftreten. Auch die Haftung auf der Druckplatte muss zum jeweiligen Oberflächentyp passen: Auf manchen glatten Oberflächen ist ein geeignetes Trennmittel nach Herstellerangaben sinnvoll.
Prusa gibt im Materialratgeber für PETG 215–270 °C Düsentemperatur und 70–90 °C Heizbetttemperatur an. Im Bambu-Lab-Filamentleitfaden werden für die dort verglichenen PLA- und PETG-Produkte Wärmeformbeständigkeiten von 57 beziehungsweise 69 °C (HDT, 0,45 MPa) ausgewiesen. Die Zahlen lassen sich nur innerhalb vergleichbarer Prüfkriterien sinnvoll gegenüberstellen.
3. TPU: für flexible und stoßdämpfende Teile
TPU (thermoplastisches Polyurethan) ist ein flexibles Material. Je nach Shore-Härte eignet es sich beispielsweise für Dämpfer, Schutzecken, elastische Füße oder biegsame Gehäuseteile.
Die Herausforderung liegt meist weniger in der Bauteilgeometrie als in der Filamentführung: Weiches Material kann sich im Förderweg stauchen. Eine geeignete Extruderführung, angemessene Geschwindigkeit und trockenes Filament helfen. Nicht jede automatische Materialzuführung unterstützt TPU.
Als konkretes Produktbeispiel empfiehlt Prusa für Prusament TPU 95A in seinem TPU-Ratgeber 220–240 °C an der Düse und 55–75 °C am Heizbett. Diese Werte dürfen nicht pauschal auf alle TPU-Sorten übertragen werden. Im Bambu-Filamentleitfaden ist Trocknung vor dem Druck bei der dort beschriebenen TPU-95A-Variante als erforderlich markiert.
So sehen typische Einsatzbereiche aus
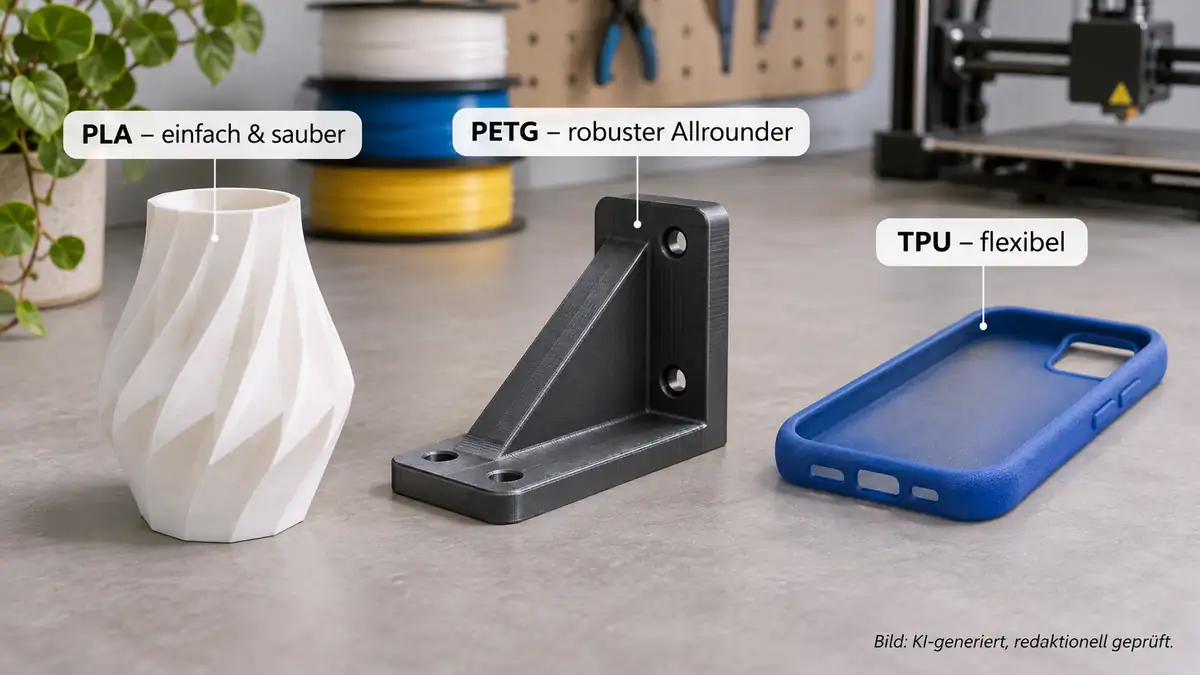 Bild: KI-generiert, redaktionell geprüft. Symbolische Beispielteile, kein Materialtest.
Die Abbildung zeigt typische Anwendungen. Sie beweist weder die Materialfestigkeit der gezeigten Teile noch, dass ein bestimmtes Bauteil für deine konkrete Belastung geeignet ist.
4. Direktvergleich: PLA, PETG und TPU
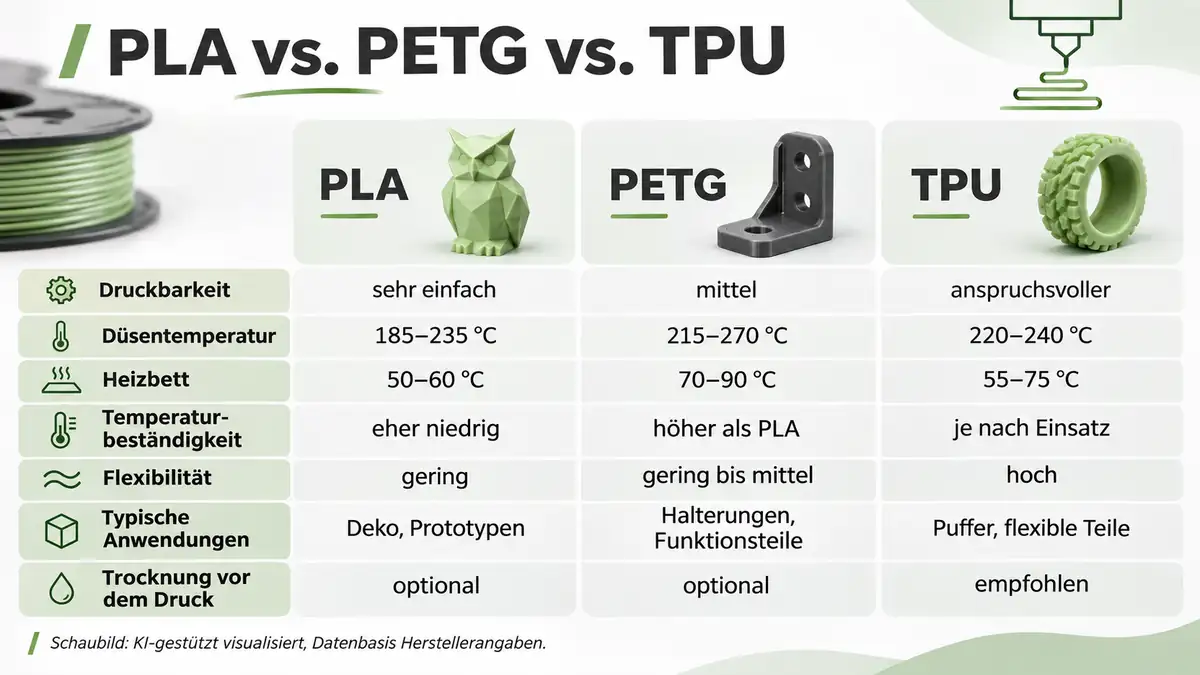 Schaubild: KI-gestützt erstellt; Werte aus Herstellerleitfäden, materialabhängig. · KI-generierte Illustration / schematische Darstellung
Den Vergleich richtig lesen: Die Düsen- und Betttemperaturen sind Hersteller-Orientierungswerte. Die TPU-Zahlen beziehen sich auf das oben genannte TPU-95A-Beispiel. Die Begriffe „einfach“, „mittel“ und „anspruchsvoller“ sind redaktionelle Einordnungen, keine genormten Messgrößen.
Für den Alltag hilft diese Entscheidungsregel:
- Deko, Figuren, Prototypen: zuerst PLA prüfen.
- Zähere Halterungen und Werkstatthelfer: PETG prüfen.
- Biegsame Puffer, Schutzteile oder elastische Elemente: geeignete TPU-Sorte prüfen.
5. Drei Fragen vor dem nächsten Druck
Wird das Bauteil warm?
Ein Teil an der Sonnenblende oder in einem geschlossenen Fahrzeug kann höheren Temperaturen ausgesetzt sein als ein dekoratives Modell im Zimmer. Beachte nicht nur die Drucktemperatur, sondern vor allem das spätere Einsatzklima und die Wärmeformbeständigkeit des konkreten Filaments.
Muss das Teil steif, zäh oder flexibel sein?
Diese Eigenschaften sind nicht dasselbe. Ein steifes Bauteil kann bei ungünstiger Belastung brechen; ein zähes Bauteil kann sich unter Last verformen; ein flexibles Bauteil ist nicht automatisch für jede Dichtung oder Dauerbelastung geeignet. Auch Druckorientierung, Wandstärken und Schichthaftung beeinflussen das Ergebnis.
Ist das Filament trocken und das Profil passend?
Feuchtigkeit kann das Druckbild und die Qualität beeinträchtigen. Prüfe Materiallagerung und Trocknung anhand der konkreten Herstellerangaben, statt ein einziges Temperatur-Zeit-Rezept für alle Kunststoffe zu übernehmen. Beginne immer mit dem passenden Slicer-Profil und verändere bei Problemen möglichst nur eine Einstellung gleichzeitig.
6. Häufige Fragen
Kann ich PETG genauso einfach wie PLA drucken?
Oft ja, wenn der Drucker bereits ein gutes PETG-Profil besitzt. Häufig brauchen Düsentemperatur, Heizbett, Kühlung und erste Schicht jedoch andere Einstellungen als bei PLA. Auf Stringing und die richtige Druckoberfläche achten.
Ist TPU immer weich?
Nein. TPU ist in unterschiedlichen Härtegraden erhältlich. Eine Angabe wie 95A beschreibt die Shore-Härte der jeweiligen Variante. Je nach Material und Bauteilgeometrie unterscheidet sich die tatsächliche Biegsamkeit deutlich.
Ist PLA grundsätzlich umweltfreundlich oder lebensmittelecht?
Aus der Materialbezeichnung allein lässt sich das nicht ableiten. Angaben zu biologischer Abbaubarkeit, Lebensmittelkontakt oder bestimmter Materialkonformität beziehen sich auf konkrete Produkte und Bedingungen. Bei Lebensmittelkontakt oder sicherheitsrelevanten Einsätzen sind die erforderlichen produktbezogenen Nachweise und Prüfungen gesondert zu klären.
Fazit
Für die meisten Einsteiger ist PLA der unkomplizierte Start. PETG erweitert die Möglichkeiten für funktionale Druckteile, während TPU bei bewusst flexiblen Anwendungen seine Stärken ausspielt. Entscheidend sind Belastung, Temperatur, Flexibilität und die konkrete Materialvariante – nicht nur der Name auf der Spule.
Quellen und Recherche
Stand der redaktionellen Recherche: 13.11.2026. Verwendet wurden vorrangig Primärquellen von Herstellern. Produktdaten können sich je nach Filamentvariante ändern.
- Prusa Knowledge Base – Filament-Materialratgeber: allgemeine Materialeinordnung und Temperaturbereiche für PLA, PETG und Flex-Materialien.
- Prusa Knowledge Base – Prusament TPU 95A: konkrete TPU-95A-Einstellungen und Druckvorbereitung.
- Bambu Lab – Filamentleitfaden (PDF): Materialvergleich, HDT-Werte, Trocknung und Zufuhrkompatibilität.
- eSUN – PLA+ Technical Data Sheet (PDF): materialbezogene Eigenschaften und gemessene Wärmeformbeständigkeit.
- Prusa – Prusament PETG: typische Einsatzfelder und Druckhinweise zu PETG.
Transparenz zu den Abbildungen: Die Bilder und das Schaubild wurden mit KI erzeugt und redaktionell auf Plausibilität geprüft. Sie zeigen illustrative Beispiele, keine eigenen Versuchsreihen oder Laborprüfungen. Der Inhalt enthält keine Affiliate-Links.